


1. Process för kärnmontering
1.1 Kärninspektion:
Kärnan måste vara fri från skador eller deformationer.
1.2 Kärnbearbetning:
Om ingenjörsritningarna anger att ett gap krävs i kärnan, måste den slipas. Varje kärna som kräver ytterligare bearbetning bör hanteras i enlighet därmed före montering.
1.3 Montering:
Om inget annat anges, för horisontella bobiner, ska den jordade kärnan placeras i den primära änden, och för vertikala bobiner ska den jordade stiftänden användas.
1.4 Kärnfixering:
Kärnan kan fixeras med antingen metallklämmor (CLIP) eller tre lager tejp. Kärnfogen kan även fixeras med epoxilim. Efter applicering av limmet ska det stå att torka i skuggan i en halvtimme, sedan bakas i en 120 graders ugn i en timme. Tejpen som används för att fästa kärnan måste matcha färgen på lindningen (om inget annat anges i tekniska ritningar), och tillverkare måste följa UL-specifikationerna.
Notera:
Start- och slutpunkterna för kärntejpen bör vara följande:
För vertikal lindning, börja i mitten av stiftänden och avsluta vid stiftändens kärnkant.
För horisontell lindning, börja vid stift 1 och avsluta vid kärnkanten på sidan av stift 1.
Om koppar tillsätts, börja linda vid lödpunkten.
Kärna Insättning Process:
A:Vrid kärnan 3-4 gånger för att säkerställa att det inte finns några mellanrum i mitten.
B:Applicera lim på kärnfogen (slipning i mitten kan hoppas över i förekommande fall).
C:Vrid kärnan 3-4 gånger till för att säkra den.
D:Sätt in kärnan i spolen enligt angiven riktning.
E:Sätt in E-laminatbitarna i kärnan.
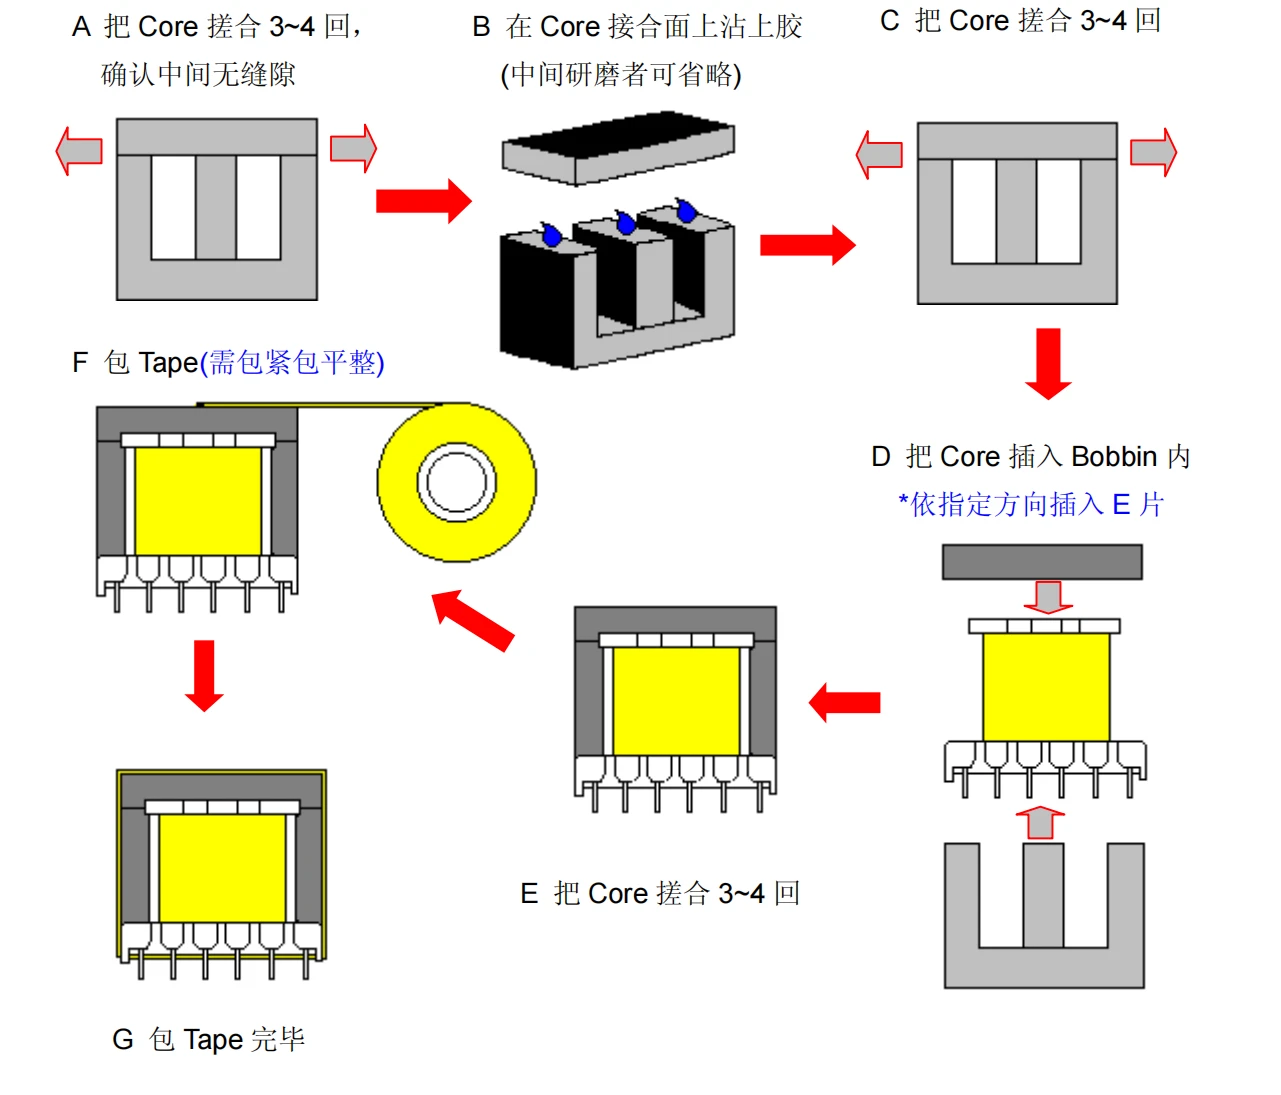
Obs: Information om lindning av kärntejp
Förvertikal lindning, ska tejpen börja i mitten av stiftänden och sluta vid stiftändens kärnkant.
Förhorisontell lindning, ska tejpen börja vid stift 1 och sluta vid kärnkanten på sidan av stift 1.
Om koppar tillsätts bör lindningen börja vid lödpunkten.
Steg för insättning och montering av kärnan:
D:Sätt in kärnan i spolen i angiven riktning.
E:Sätt in E-laminatbitarna i kärnan enligt instruktionerna.
A:Vrid kärnan 3-4 gånger för att säkerställa att det inte finns några mellanrum i mitten.
B:Applicera lim på kärnfogen (slipning i mitten kan hoppas över i förekommande fall).
C:Vrid kärnan 3-4 gånger till för att säkra den.
F:Applicera tejp på kärnan och se till att den är tätt och smidigt omslagen.
G:Slutför tejpningsprocessen.
Tejplindningen ska avslutas vid lödpunkten.
2. Försiktighetsåtgärder vid kärnmontering:
2.1 Olika material:
Kärnor gjorda av olika material bör inte monteras i samma produkt.
2.2 Gap montering:
För transformatorer och induktorer med ett gap måste gapets metod följa specifikationerna som beskrivs i tekniska ritningar. Materialet som placeras i springan måste klara temperaturer över 130 grader, med materialcertifiering eller bearbetade kärnor.
2.3 Renlighet:
Kontaktytorna mellan kärnorna måste hållas rena. Annars, efter impregneringsprocessen, kan induktansen (L-värdet) minska.
2.4 Tejpbredd:
Bredden på tejpen som används för att linda in kärnan bör prioritera utseendet på den fysiska produkten. Avståndet mellan kärnan och tejpen bör vara ungefär 0,5 mm till 2 mm, med det idealiska är en liten minskning av kärnans bredd för att rymma tejpen.